Trả lời nhanh
Thiết bị công tác thủy lực là các đầu công tác lắp vào đầu cần máy xúc và chạy bằng dầu áp lực lấy từ bơm chính: gầu đào, gầu nghiêng, búa phá đá, kìm ngoạm, đầu cắt/xay và mũi khoan, cùng với khớp nối nhanh để đổi đầu. Mỗi loại đòi hỏi một cách cấp dầu khác nhau — búa cần một đường cấp lưu lượng cao chạy một chiều và một đường hồi có lọc riêng, trong khi các đầu kẹp hai chiều cần van điều khiển tỷ lệ để đóng mở êm. Ghép sai lưu lượng hoặc áp suất so với thiết bị là nguyên nhân phổ biến khiến đầu công tác yếu, dầu nóng nhanh và hỏng phớt sớm.
Thiết bị công tác thủy lực là các đầu công tác lắp vào đầu cần máy xúc và chạy bằng dầu áp lực lấy từ bơm chính. Nhóm này gồm gầu đào, gầu nghiêng, búa phá đá, kìm ngoạm, đầu cắt/xay và mũi khoan, cùng với khớp nối nhanh để đổi đầu. Mỗi loại đòi hỏi một cách cấp dầu khác nhau. Búa cần một đường cấp lưu lượng cao chạy một chiều và một đường hồi có lọc riêng. Trong khi đó, các đầu kẹp hai chiều cần van điều khiển tỷ lệ để đóng mở êm. Ghép sai lưu lượng hoặc áp suất so với thiết bị là nguyên nhân phổ biến. Nó khiến đầu công tác yếu, dầu nóng nhanh và hỏng phớt sớm.
Phần dưới đi qua từng loại, đường dầu phụ mà nó cần, và cách khớp mạch với van phân phối cùng khả năng của bơm. Đây cũng là chỗ nhiều đội thi công bỏ qua khi mua đầu công tác mới. Họ chỉ nhìn kích thước gầu hay trọng lượng búa. Họ quên mất máy nền có đủ dầu và đủ van gạt để chạy nó hay không.
Thiết bị công tác thủy lực là gì và vì sao mạch dầu quyết định
Trên một chiếc máy xúc, bơm chính đẩy dầu qua van phân phối tới các xy-lanh cần, tay gầu và xoay gầu. Khi lắp thêm một thiết bị công tác thủy lực, bạn đang cắm thêm một tải mới vào chính dòng dầu đó. Tải này hoặc chia sẻ lưu lượng sẵn có, hoặc đòi hỏi một mạch phụ tách riêng. Vì thế câu hỏi đầu tiên không phải là "đầu công tác nặng bao nhiêu" mà là "máy nền cấp được bao nhiêu dầu, ở áp nào, qua đường nào".
Cơ chế rất trực tiếp. Mô-men hay lực đập của đầu công tác đến từ tích của áp suất và tiết diện làm việc. Tốc độ đóng mở hay tần suất đập đến từ lưu lượng. Thiếu áp thì thiết bị yếu, không cắn được vật liệu. Thiếu lưu lượng thì thiết bị chậm, búa đập lười, mũi khoan quay ì. Thừa lưu lượng so với thiết kế của đầu công tác thì dầu bị bóp qua tiết lưu, sinh nhiệt và bào mòn phớt. Cả ba tình huống đều để lại dấu vết. Dấu vết đó là dầu nóng bất thường, đầu công tác không đạt hiệu suất, hoặc phớt và ống mềm hỏng sớm.
Máy nền càng hiện đại thì mạch càng có nhiều lựa chọn cài đặt sẵn. Các dòng máy phổ thông như của SANY hay các hãng lớn khác thường có sẵn đường ống búa và đường ống đa năng chạy dọc tay gầu. Kèm theo đó là van điện để bật tắt và chỉnh lưu lượng từ ca-bin. Biết máy của mình có sẵn gì sẽ quyết định bạn lắp được đầu công tác nào mà không phải cải tạo mạch.
Muốn hiểu bức tranh lớn hơn về các họ máy nền, xem thêm bài tổng quan về các loại máy công trình trong cùng silo.
Sáu loại thiết bị công tác thủy lực thường dùng
Dưới đây là sáu nhóm gặp nhiều nhất ngoài công trường, xếp theo cách chúng lấy dầu chứ không theo kích cỡ. Cách xếp này giúp bạn nhìn ra ngay đầu công tác nào chạy được trên van gạt sẵn có, đầu nào cần thêm đường ống.
| Thiết bị công tác | Kiểu mạch dầu | Đường phụ cần thêm | Điều khiển |
|---|---|---|---|
| Gầu đào, gầu nghiêng | Dùng xy-lanh sẵn có hoặc thêm xy-lanh nghiêng | Gầu nghiêng cần một cặp đường hai chiều | Van gạt tỷ lệ |
| Búa thủy lực | Một chiều, lưu lượng cao | Một đường cấp, một đường hồi có lọc riêng | Bàn đạp bật tắt |
| Kìm, gầu ngoạm | Hai chiều đóng mở, có xoay | Một cặp đường hai chiều, có thể thêm mạch xoay | Van gạt tỷ lệ |
| Đầu cắt, xay | Hai chiều, áp cao | Một cặp đường hai chiều | Van gạt tỷ lệ |
| Mũi khoan | Mô-tơ quay, một hoặc hai chiều | Một cặp đường, có đường xả rò | Bàn đạp hoặc van gạt |
| Khớp nối nhanh | Một xy-lanh khóa chốt | Một đường điều khiển nhỏ | Nút bấm hoặc van khóa an toàn |
Có ba điểm cần rút ra từ bảng. Thứ nhất, búa là loại duy nhất chạy hoàn toàn một chiều và bắt buộc có lọc hồi riêng. Thứ hai, mọi đầu kẹp và cắt đều cần một cặp đường hai chiều với điều khiển tỷ lệ. Thứ ba, khớp nối nhanh chỉ cần một mạch điều khiển nhỏ, nhưng lại là mắt xích an toàn quan trọng nhất.
Gầu đào và gầu nghiêng: đầu công tác cơ bản nhất
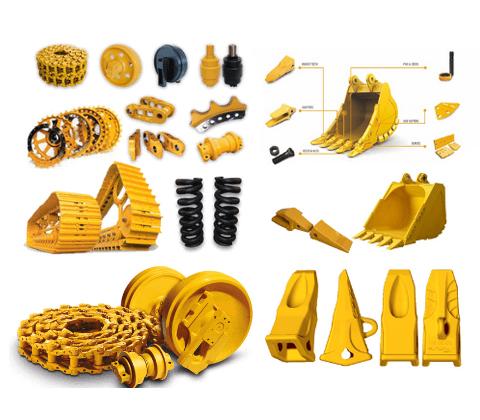
Gầu đào tiêu chuẩn không cần đường dầu phụ. Nó lắc quanh chốt bằng chính xy-lanh xoay gầu có sẵn trên tay gầu. Việc chọn gầu vì thế thiên về hình học và vật liệu: bề rộng, dung tích, kiểu răng, độ dày thép chịu mòn. Nếu bạn đang cân nhắc gầu đá, gầu nghiêng hay gầu trộn, hãy xem bài về các loại gầu máy xúc. Bài này đi sâu vào từng dạng và cách chọn theo vật liệu đào.
Gầu nghiêng là bước nhảy đầu tiên về mạch dầu. Nó thêm một hoặc hai xy-lanh cho phép lưỡi gầu nghiêng trái phải để tạo mái dốc. Nhờ đó máy gạt phẳng ta-luy mà không phải xoay cả máy. Vì là chuyển động hai chiều, gầu nghiêng cần một cặp đường dầu hai chiều dẫn xuống đầu tay gầu. Nó cũng cần một van gạt điều khiển tỷ lệ để giữ mái dốc đúng độ. Đây là lý do gầu nghiêng gần như luôn đi kèm với việc lắp thêm đường ống đa năng nếu máy chưa có sẵn.
Lực nghiêng và độ giữ mái phụ thuộc vào áp mạch và độ kín của van. Nếu van bị rò trong, gầu sẽ trôi khỏi góc đã đặt khi gặp tải nghiêng. Đó là một dấu hiệu kiểm tra hữu ích khi nghiệm thu một bộ gầu nghiêng mới lắp.
Búa thủy lực: vì sao cần đường một chiều và lọc hồi riêng
Búa thủy lực là đầu công tác đòi hỏi mạch khác biệt nhất, và cũng là nơi hay lắp sai nhất. Búa hoạt động theo chu kỳ. Dầu áp lực đẩy piston lên, tích năng qua bình ni-tơ, rồi nhả cho piston đập xuống đầu chum. Dòng dầu chạy gần như một chiều: cấp vào để tạo hành trình, xả ra ở hành trình về. Nó không đảo chiều như một xy-lanh kép.
Từ cơ chế đó suy ra hai yêu cầu bắt buộc. Thứ nhất, búa cần một đường cấp lưu lượng cao một chiều. Đường này lấy từ van phụ được cài đặt riêng cho búa, chứ không dùng chung tùy tiện với mạch tay gầu. Thứ hai — và đây là chi tiết hay bị bỏ — đường hồi của búa phải về thẳng thùng qua một bộ lọc hồi riêng. Mỗi nhịp đập sinh ra hạt mài kim loại rất mịn. Nếu để dòng hồi này đi qua van phân phối rồi mới về lọc chung, hạt mài sẽ bào mòn con trượt van. Nó cũng làm bẩn cả hệ thống. Đường hồi riêng có lọc riêng giữ bẩn cục bộ ngay tại nguồn phát sinh.
Điều khiển búa vì thế đơn giản: một bàn đạp bật tắt, không cần tỷ lệ. Nhưng cài đặt lưu lượng và áp cho van búa phải nằm trong dải mà nhà sản xuất búa quy định. Cấp quá nhiều dầu, búa đập quá tần suất và quá nóng, gioăng và bạc dẫn hướng piston chóng hỏng. Cấp thiếu, búa đập lười, không đủ năng lượng phá đá. Bình tích ni-tơ trên thân búa cũng cần đúng áp nạp. Non hơi thì búa đập nhẹ và giật. Đây là lỗi bảo dưỡng thường gặp hơn là lỗi mạch.
Kìm và gầu ngoạm: chuyển động hai chiều cần điều khiển tỷ lệ
Kìm và gầu ngoạm dùng để kẹp gỗ, đá tảng, phế liệu hay ống. Khác với búa, chúng đóng và mở — một chuyển động hai chiều thực sự — nên cần một cặp đường dầu hai chiều. Van cấp cho chúng phải là van gạt điều khiển tỷ lệ. Nhờ đó người vận hành đóng gọng từ từ, giữ vật mà không bóp vỡ hay làm rơi.
Nhiều loại kìm còn có thêm mô-tơ xoay để quay vật quanh trục đứng. Như vậy có thêm một mạch nữa với đường xả rò của mô-tơ. Khi đó máy nền cần ít nhất hai chức năng phụ độc lập: một để đóng mở gọng, một để xoay. Đây là lúc số lượng van gạt phụ và số đường ống dọc tay gầu trở thành giới hạn thật sự. Không phải mọi máy đều gạt được hai chức năng cùng lúc một cách êm.
Lực kẹp đến từ áp. Độ êm khi mớm gọng đến từ chất lượng con trượt van và cách chỉnh tỷ lệ. Một bộ van rời rạc, đóng gọng giật cục, sẽ làm rơi tải và mỏi tay người lái. Đó là lý do mạch cho kìm nên đi qua van tỷ lệ tốt thay vì van đóng mở đơn thuần.
Đầu cắt và đầu xay: áp cao, hành trình chậm
Đầu cắt sắt và đầu xay bê-tông là các đầu công tác phá dỡ. Chúng khép hai lưỡi lại để cắt thép hình, cắt tôn hoặc bóp vỡ bê-tông tách cốt thép. Về mạch, chúng giống kìm ở chỗ hai chiều. Nhưng chúng khác ở đặc tính tải: lực rất lớn, hành trình chậm. Nhiều loại còn có van tăng áp hoặc mạch hồi nhanh tích hợp để rút ngắn thời gian mở gọng.
Lực cắt phụ thuộc trực tiếp vào áp. Vì thế đầu cắt và đầu xay đòi hỏi máy nền giữ được áp làm việc cao ổn định suốt hành trình khép. Nếu van an toàn của mạch phụ đặt thấp hơn nhu cầu của đầu cắt, lưỡi sẽ dừng giữa nhát cắt khi gặp thép dày. Ngược lại, không được vượt áp cho phép của chính đầu cắt. Việc khớp áp giữa van phân phối và đầu công tác vì thế là bài toán trung tâm. Phần van bên dưới sẽ nói kỹ điều này.
Nhiều đầu cắt lắp trên một khớp xoay để canh nhát cắt. Khớp này thêm một mạch xoay liên tục với đường xả rò riêng. Càng nhiều chức năng, càng cần nhìn lại xem bơm và van của máy nền có gánh nổi không.
Mũi khoan: mô-tơ quay thay cho xy-lanh
Mũi khoan khác hẳn năm loại trên. Nó dùng một mô-tơ thủy lực quay để xoáy ruột gà xuống đất, khoan hố trồng cột, trồng cây hay đặt móng. Tải ở đây là mô-men xoắn liên tục, không phải lực đẩy của xy-lanh. Mạch cấp có thể một chiều nếu chỉ khoan xuống, hoặc hai chiều để đảo chiều rút mũi khi kẹt. Nó luôn cần một đường xả rò dẫn dầu rò trong mô-tơ về thùng.
Ghép mũi khoan với máy nền là bài toán mô-men và tốc độ. Đất cứng cần mô-men lớn, tức áp cao và mũi quay chậm. Đất mềm ưu tiên tốc độ. Chọn mô-tơ và tỷ số hộp giảm tốc sai với lưu lượng bơm sẽ gây hậu quả rõ. Mũi khoan hoặc quay nhanh mà không đủ lực, hoặc đủ lực mà quá chậm. Đường xả rò bị bỏ hoặc đấu sai là lỗi âm thầm. Nó khiến phớt trục mô-tơ bị đội áp và rò dầu sau thời gian ngắn.
Khớp nối nhanh: mắt xích đổi đầu và an toàn
Khớp nối nhanh không phải đầu công tác đào bới. Nhưng nó cho phép một máy dùng chung nhiều thiết bị công tác thủy lực mà không phải tháo chốt bằng tay. Loại thủy lực dùng một xy-lanh nhỏ để đẩy chốt khóa, điều khiển bằng một mạch nhỏ từ ca-bin. Nó thường kèm van một chiều có khóa để chốt không tự nhả khi mất áp.
Điểm quan trọng nhất ở khớp nối nhanh là an toàn, không phải hiệu suất. Cơ cấu khóa phải có chốt an toàn thứ cấp hoặc van giữ áp. Nhờ đó đầu công tác không rơi nếu ống dầu vỡ hay nguồn điều khiển mất. Khi nghiệm thu, luôn thử kéo giật đầu công tác đã khóa để chắc chốt ăn hết hành trình. Nhiều đầu công tác có đường dầu, như búa, kìm, đầu cắt. Với chúng, nhiều khớp nối nhanh đời mới còn tích hợp cả cụm đấu nối dầu tự động. Nhưng cụm này càng phức tạp thì càng cần kiểm tra rò và đúng chiều đường cấp và hồi.
Câu hỏi thường gặp: thiết bị công tác thủy lực nào cần thêm đường ống?
Câu trả lời ngắn: bất kỳ thiết bị công tác thủy lực nào có chuyển động riêng đều cần đường dầu phụ. Riêng gầu đào tiêu chuẩn thì không. Cụ thể, búa cần một đường cấp một chiều cộng một đường hồi có lọc riêng. Gầu nghiêng, kìm, gầu ngoạm và đầu cắt cần một cặp đường hai chiều. Mũi khoan cần một cặp đường cộng một đường xả rò. Khớp nối nhanh cần một đường điều khiển nhỏ. Máy chưa có sẵn các đường này thì phải lắp thêm ống dọc cần và tay gầu. Đi kèm là van gạt phụ tương ứng.
Đây chính là chỗ nên tính trước khi mua đầu công tác. Một chiếc máy nền chỉ có sẵn đường búa sẽ chạy búa ngon lành. Nhưng nó không gạt được kìm xoay nếu chưa bổ sung mạch hai chiều và mạch xoay.
Một chiều hay hai chiều: đọc đúng kiểu mạch trước khi mua
Phân biệt mạch một chiều và hai chiều là bước sàng lọc nhanh nhất. Mạch một chiều cấp dầu theo một hướng để tạo hành trình rồi cho hồi tự do. Búa là ví dụ điển hình, vì thế búa chỉ cần một van bật tắt. Mạch hai chiều đảo dầu giữa hai cửa để đầu công tác vừa mở vừa đóng có lực ở cả hai chiều. Kìm, gầu ngoạm, đầu cắt và gầu nghiêng đều thuộc nhóm này, nên đều cần van tỷ lệ.
Nhầm lẫn hai kiểu mạch dẫn đến sai lầm tốn kém. Đấu một đầu kẹp hai chiều vào đường búa một chiều thì gọng chỉ đóng được mà không mở lại bằng lực. Khi đó nó phải chờ trọng lực. Ngược lại, chạy búa qua một cặp cửa hai chiều mà thiếu đường hồi riêng có lọc thì bẩn từ búa tràn ngược vào van. Nhìn ra kiểu mạch trước, rồi mới bàn tới lưu lượng và áp.
Điều khiển tỷ lệ: vì sao đầu kẹp cần van gạt mượt
Với mọi thiết bị hai chiều, chất lượng điều khiển nằm ở van tỷ lệ. Van tỷ lệ cho phép lưu lượng tăng dần theo độ gạt cần. Nhờ đó người lái mớm gọng kìm chạm vật rồi siết từ từ, hay khép lưỡi cắt đúng điểm tì. Van đóng mở kiểu bật tắt thì gọng nhảy hết lực ngay, làm rơi tải nhẹ và giật cả máy.
Muốn hiểu con trượt, cửa và cách van chia dầu cho từng chức năng, xem bài chuyên sâu về van phân phối thủy lực. Van là nơi lưu lượng bơm được chia phần cho cần, tay gầu, xoay và các mạch phụ. Hiểu van là hiểu vì sao gạt hai chức năng phụ cùng lúc lại làm mỗi chức năng chậm đi.
Ghép lưu lượng và áp suất với đầu công tác: bài toán trung tâm
Đây là phần quyết định thiết bị công tác chạy tốt hay không. Mỗi đầu công tác có một dải lưu lượng và một áp làm việc do nhà sản xuất quy định. Nhiệm vụ của người lắp là chỉnh mạch phụ của máy nền nằm gọn trong dải đó.
Cơ chế cần nắm gồm ba mối quan hệ. Lực hoặc mô-men tỉ lệ với áp và tiết diện làm việc. Muốn cắn khỏe thì cần áp đủ. Tốc độ hoặc tần suất tỉ lệ với lưu lượng. Muốn nhanh thì cần dầu đủ. Nhiệt sinh ra khi dầu bị bóp qua tiết lưu hoặc van an toàn xả. Thừa dầu hoặc chặn dòng đều làm nóng. Ba mối quan hệ này để lại chuỗi triệu chứng dễ đọc:
- Áp thiếu: đầu công tác yếu, dừng giữa nhát cắt, búa đập không vào đá.
- Lưu lượng thiếu: đầu công tác chậm, búa đập lười, mũi khoan quay ì.
- Lưu lượng thừa: dầu nóng nhanh, phớt và ống mềm mau hỏng, van an toàn kêu.
- Áp thừa quá dải thiết bị: nứt thân đầu công tác, hỏng gioăng áp cao.
Cài đặt van an toàn của mạch phụ là điểm chốt. Đặt thấp thì thiết bị yếu. Đặt cao quá dải đầu công tác thì phá chính đầu công tác. Con số cụ thể luôn lấy theo tài liệu của đầu công tác và máy nền, không áng chừng.
Van phân phối và khả năng bơm: giới hạn thật của máy nền
Không đầu công tác nào chạy vượt được cái mà bơm và van của máy nền cấp ra. Bơm chính quyết định tổng lưu lượng và áp khả dụng ở một vòng tua động cơ. Đó là các họ như K3V, K5V, A10VSO hay các bơm piston đĩa nghiêng tương đương. Van phân phối quyết định lưu lượng đó được chia thế nào cho mạch phụ. Nó cũng quyết định có đủ số ngăn van cho các chức năng của đầu công tác hay không.
Có ba giới hạn hay gặp. Thứ nhất, bơm không đủ lưu lượng để vừa nuôi tay gầu vừa nuôi búa lớn. Khi vừa co tay vừa đập thì búa lười đi. Thứ hai, số ngăn van phụ không đủ cho đầu công tác nhiều chức năng như kìm xoay hay đầu cắt xoay. Thứ ba, van an toàn tổng đặt thấp hơn nhu cầu áp của đầu cắt nặng. Chọn đầu công tác vượt lớp máy nền là sai lầm phổ biến nhất. Bài về cần và tay gầu máy xúc có nhắc chi tiết này. Ở đó, kích thước cơ cấu công tác đi liền với khả năng thủy lực.
Nếu đang cần bổ sung hoặc thay van cho mạch phụ, hãy bắt đầu từ dòng van thủy lực chính hãng đúng ma. Con trượt và cửa phải khớp với thiết kế mạch của máy.
Chọn thiết bị công tác theo lớp máy nền
Ghép đầu công tác với lớp máy là bước tránh phần lớn rắc rối về sau. Búa quá nặng trên máy nhẹ làm máy chồm và nứt kết cấu. Đầu cắt lớn trên bơm nhỏ thì dừng giữa nhát. Nguyên tắc thực dụng rất đơn giản. Chọn đầu công tác có dải lưu lượng và áp nằm trong khả năng bơm và van của máy nền. Thiết bị cũng phải có đủ số mạch phụ cho số chức năng của nó.
Với đội thi công nhiều máy, nên lập một bảng ghép nhanh giữa từng máy nền và các đầu công tác nó chạy được. Trong bảng, ghi chú máy nào đã có sẵn đường búa, đường đa năng hay mạch xoay. Bảng này tiết kiệm rất nhiều thời gian khi điều phối thiết bị giữa các công trường. Nó cũng hữu ích khi quyết định mua thêm đầu công tác mới.
Dấu hiệu ghép sai và cách kiểm tra nhanh
Khi một đầu công tác không đạt, chuỗi kiểm tra nên đi từ dễ tới khó. Đo nhiệt dầu sau một chu kỳ làm việc. Nóng bất thường thường chỉ thừa lưu lượng hoặc van an toàn đang xả. Nghe van an toàn. Tiếng rít kéo dài khi đầu công tác gặp tải nặng là dấu áp chạm ngưỡng đặt. Quan sát tốc độ. Chậm đều là thiếu lưu lượng, yếu lực là thiếu áp. Kiểm tra bình ni-tơ của búa nếu búa đập nhẹ và giật.
Với đầu kẹp và cắt, thử giữ tải nghiêng rồi xem gọng có trôi không. Nếu trôi thì van rò trong hoặc phớt xy-lanh xuống cấp. Với gầu nghiêng, đặt một góc mái rồi tì tải xem góc có giữ được không. Những phép thử này không cần thiết bị đặc biệt. Chúng loại nhanh phần lớn nguyên nhân trước khi tháo mạch.
Ống, khớp nối và phớt: nơi hỏng hóc thường bắt đầu
Đường dầu phụ chịu rung, va đập và áp thay đổi liên tục. Vì thế ống mềm, khớp nối nhanh và phớt là nhóm hao mòn nhanh nhất trong cả cụm thiết bị công tác. Ống chạy dọc tay gầu cọ vào kết cấu sẽ mòn lớp bọc rồi bục. Khớp nối nhanh dùng đổi đầu nhiều lần dễ rò ở gioăng đầu nối. Phớt xy-lanh của gầu nghiêng, kìm và đầu cắt làm việc ở áp cao và hành trình đảo chiều liên tục. Vì thế chúng xuống cấp trước các phớt khác.
Chọn dầu đúng cấp cũng thuộc phần này. Hãy chọn dầu thủy lực cấp ISO VG46 hoặc VG68 theo khuyến nghị của máy và điều kiện nhiệt độ. Loại dầu này giữ màng bôi trơn ổn định cho cả mạch phụ. Dùng dầu quá loãng ở tải nặng làm mỏng màng và tăng rò trong van. Bộ lọc hồi riêng của búa phải thay đúng chu kỳ. Nó gánh phần bẩn kim loại nhiều nhất.
Phụ tùng thay thế chất lượng cho cụm thiết bị công tác
Khi thay phớt, bơm, van hay bạc cho cụm thiết bị công tác thủy lực, chất lượng chi tiết quyết định tuổi thọ mạch. Với phụ tùng bơm và van thủy lực, Viet Trung Hai ưu tiên JIC Hydraulics. Đây là phụ tùng thay thế đúng ma, gia công đúng dung sai. Vật liệu và độ bền bám sát hàng chuẩn, kèm bảo hành minh bạch. Với bộ bơm piston và van phân phối, chi tiết JIC đúng ma giúp mạch phụ giữ được áp và lưu lượng như thiết kế. Nó tránh tình trạng chỉ gần đúng.
Về phớt và gioăng cho xy-lanh gầu nghiêng, kìm và đầu cắt, PET Seals là lựa chọn được dùng nhiều. Ưu điểm là khả năng chịu áp cao và hành trình đảo chiều liên tục. Về bạc đạn cho mô-tơ xoay và mô-tơ khoan, ZVL Slovakia là dòng vòng bi được tin dùng cho tải nặng. Toàn bộ nhóm phụ tùng cơ giới cho cụm công tác có thể xem ở trang phụ tùng cơ giới.
Chọn đúng ma và đúng cấp chất lượng ngay từ đầu là cách rẻ nhất. Sửa lại một mạch phụ đã bào mòn con trượt van vì hàng trôi nổi tốn kém hơn nhiều. Đây là chỗ nên cân nhắc kỹ khi cụm thiết bị công tác là công cụ kiếm tiền chính của máy.
Bắt đầu từ đâu khi lên kế hoạch một đầu công tác mới
Trình tự thực dụng gồm mấy bước. Trước hết, xác định vật liệu và công việc cần làm. Sau đó chọn kiểu đầu công tác phù hợp và tra dải lưu lượng và áp của nó. Tiếp theo, đối chiếu với khả năng bơm và van của máy nền. Cuối cùng, kiểm kê xem máy đã có sẵn đường ống và số ngăn van phụ cần thiết chưa. Thiếu mạch thì tính chi phí lắp thêm ống và van vào ngay từ đầu. Đừng để phát sinh giữa chừng.
Với bức tranh silo đầy đủ về máy nền và cơ cấu công tác, hãy xem chuyên mục máy công trình. Chuyên mục này tập hợp các bài liên quan để đối chiếu trước khi quyết định. Bước tiếp theo hợp lý là lập bảng ghép đầu công tác cho từng máy trong đội. Sau đó, khóa lại danh sách phụ tùng đúng ma cho các chi tiết hao mòn của mạch phụ. Việc này nên làm trước mùa thi công cao điểm.
Điểm chính
- Gầu đào tiêu chuẩn không cần đường dầu phụ; mọi đầu công tác có chuyển động riêng đều cần một mạch phụ.
- Búa thủy lực chạy một chiều và bắt buộc có đường hồi riêng với bộ lọc riêng để giữ hạt mài kim loại tại nguồn.
- Kìm, gầu ngoạm, đầu cắt và gầu nghiêng là thiết bị hai chiều, cần van điều khiển tỷ lệ để đóng mở êm.
- Mũi khoan dùng mô-tơ quay và luôn cần một đường xả rò dẫn dầu rò trong mô-tơ về thùng.
- Khớp nối nhanh là mắt xích an toàn: cần chốt an toàn hoặc van giữ áp để đầu công tác không rơi khi mất áp.
- Luôn khớp dải lưu lượng và áp của đầu công tác với khả năng bơm và van của máy nền trước khi mua.
Người viết
Phạm Đức Thắng
Phạm Đức Thắng chuyên phần gầm, xích và hệ thống di chuyển, quay toa của máy xúc. Anh viết về cấu tạo hệ thống, mô tơ di chuyển và quay toa, cùng cách bảo vệ bộ gầm khỏi hao mòn.
Phụ tùng liên quan
Đúng bộ phận nói đến trong bài — gửi đời máy hoặc mã bơm để đối chiếu.